Узел
Каркас / шов.
Услуга · сварка
Сварные швы: визуальный и инструментальный контроль, дефекты — допуск / переделка.
«Контроль качества сварных швов» делаем как прикладную задачу: сначала факты на объекте, затем нормы и вывод.
Строительная экспертиза контроля качества сварных швов – это процесс, в рамках которого проводится тщательный анализ и оценка сварных соединений конструкций и элементов строительных объектов с целью выявления возможных дефектов, недостатков и отклонений от установленных стандартов и требований. Контроль качества сварных швов является одним из ключевых этапов строительного процесса, поскольку качество сварных соединений напрямую влияет на надежность, прочность и безопасность сооружения в целом.
На объекте
Основной задачей строительной экспертизы контроля качества сварных швов является обеспечение соответствия сварных соединений требованиям нормативных документов, проектной документации и техническим стандартам. Эксперты проводят комплексное исследование сварных швов с использованием специализированного оборудования и методов, таких как визуальный осмотр, ультразвуковой контроль, радиография, магнитопорошковый контроль и др. При выявлении дефектов и отклонений от установленных требований эксперты разрабатывают рекомендации по устранению недостатков и принятию мер по повышению качества сварных соединений.
Контроль качества сварных швов является неотъемлемой частью строительного процесса и играет важную роль в обеспечении безопасности и долговечности строительных объектов. Проведение строительной экспертизы контроля качества сварных швов позволяет выявить потенциальные проблемы и риски на ранних стадиях строительства, что способствует предотвращению аварийных ситуаций и обеспечению высокого уровня качества выполненных работ. В результате проведения экспертизы заказчики получают достоверную информацию о состоянии сварных соединений и рекомендации по их улучшению, что способствует повышению эффективности и надежности строительных конструкций.
Швы: визуальный контроль плюс инструментальный по задаче — непровар и поры не оставляем «на глаз».
Проведение контроля качества сварных швов является одним из важнейших этапов в процессе сварочных работ. Это необходимо для обеспечения безопасности конструкций, их долговечности и соответствия требованиям стандартов. Алгоритм контроля качества сварных швов включает в себя несколько этапов, каждый из которых играет свою роль в обеспечении качества сварочных работ.
Первым этапом контроля качества сварных швов является визуальный осмотр. На данном этапе специалисты проводят визуальную оценку сварного шва с помощью специальных инструментов и оборудования. Они проверяют наличие дефектов, таких как трещины, вмятины, недосвары и другие повреждения, которые могут негативно сказаться на качестве сварного соединения. Визуальный осмотр позволяет выявить поверхностные дефекты и принять меры по их устранению.
| Задача | Риск | Что выдаём |
|---|---|---|
| Локальный дефект арматуры | Снижение сечения | Карта + усиление |
| Системная коррозия | Долговечность | Категория / меры |
| Спор по качеству работ | Неясные факты | Ведомость недостатков |
| Суд | Доказательства | Заключение (73-ФЗ) |
И наконец, последним этапом контроля качества сварных швов является механическое испытание. На этом этапе специалисты проводят испытание сварного соединения на прочность, устойчивость к ударным нагрузкам, изгибам и другим механическим воздействиям. Механическое испытание позволяет оценить качество сварного соединения и его способность выдерживать нагрузки в процессе эксплуатации.
Отделяем устранимые дефекты отделки от дефектов, влияющих на несущую способность или безопасную эксплуатацию.
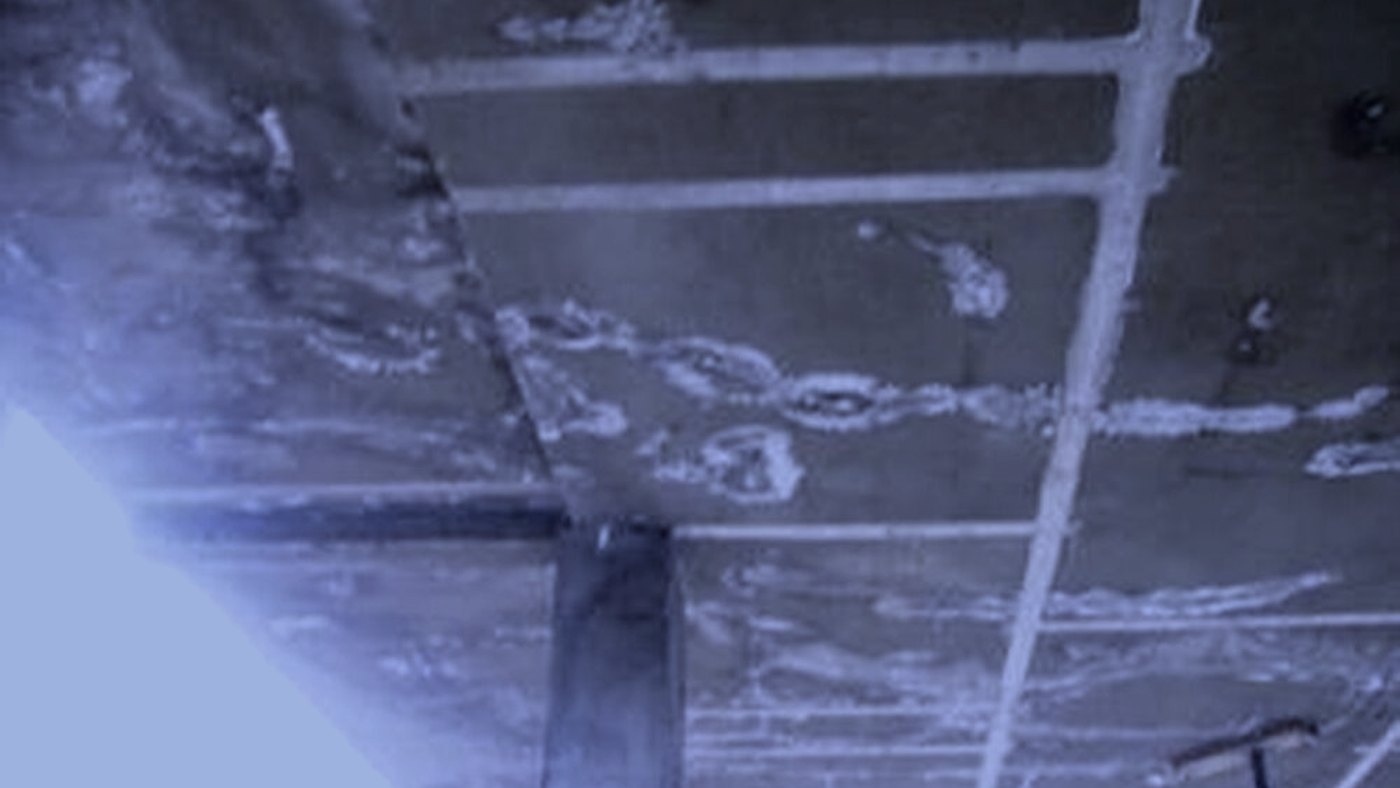
Следующим этапом контроля качества сварных швов является ультразвуковой контроль. На этом этапе специалисты используют ультразвуковое оборудование для обнаружения внутренних дефектов сварного шва, таких как поры, включения, разломы и другие дефекты, которые не видны при визуальном осмотре. Ультразвуковой контроль позволяет выявить дефекты на глубине сварного шва и принять меры по их устранению.
Далее проводится радиографический контроль. На этом этапе специалисты используют радиографическое оборудование для получения изображения внутренней структуры сварного шва. Радиографический контроль позволяет выявить дефекты, которые не видны при визуальном осмотре и ультразвуковом контроле, такие как недостаточная проникающая способность сварного шва, неправильное заполнение корня шва и другие дефекты, которые могут привести к разрушению конструкции.
Результат пригоден для ремонта, претензии и суда: есть узлы, фотопривязка и ссылки на ГОСТ 31937-2024.
Методика по теме «Контроль качества сварных швов» опирается на визуальный и инструментальный осмотр с фотофиксацией, сопоставление с проектом и договором (если переданы) и нормы: ГОСТ 31937-2024, СП 70.13330, ГОСТ 23118. Адреса и персональные данные заказчиков в публичном тексте не указываем — только технические факты.
Для «Контроль качества сварных швов» на объекте идём от общего к узлу: сначала схема конструкций и следы повреждений, затем локальные замеры раскрытия, влажности, отклонений и состояния креплений.
В отчёте разделяем устранимые дефекты отделки и дефекты, влияющие на несущую способность или безопасную эксплуатацию: путать их нельзя — разный приоритет и разный бюджет.
Если без локального вскрытия нельзя подтвердить состав узла (пирог стены, крепление, скрытая гидроизоляция), согласуем вскрытие и восстановление с заказчиком; скрытые слои не угадываем «по опыту».
Результат пригоден и для планирования ремонта, и для досудебной претензии: есть факты, нормы и воспроизводимая методика. При судебной задаче оформляем реквизиты с учётом 73-ФЗ.
Сроки и состав уточняем после короткого запроса: цель документа, доступность зон, наличие проекта, предыдущих актов и режима эксплуатации объекта.
Фотофиксацию ведём с масштабом и привязкой к плану/осям, чтобы повторная проверка могла найти тот же узел без догадок.
Если заказчику нужен только локальный ответ (одна зона, одна система), не раздуваем обследование до «всего здания» — но проверяем, не выходит ли дефект за пределы заявленной зоны.
По итогам даём категорию технического состояния по ГОСТ 31937-2024 (когда задача это требует) и понятный порядок работ: что срочно, что планово, что мониторить.
Таким образом, алгоритм проведения контроля качества сварных швов включает в себя несколько этапов, каждый из которых играет свою роль в обеспечении качества сварочных работ. Визуальный осмотр, ультразвуковой контроль, радиографический контроль и механическое испытание позволяют выявить дефекты сварных швов и принять меры по их устранению, обеспечивая безопасность и надежность конструкций.
Типовые задачи
Каркас / шов.
Слой / прочность.
Допуск / усиление.
Маршрут работ
Нормативная база
ГОСТ 31937-2024, СП 70.13330, ГОСТ 23118. Допуски специалистов — в реквизитах заключения и на странице заявки.